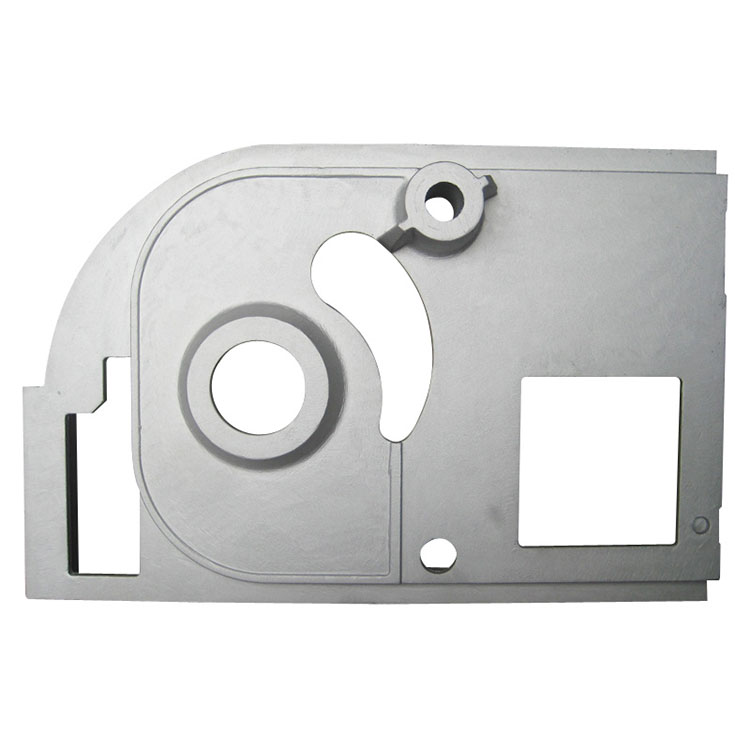
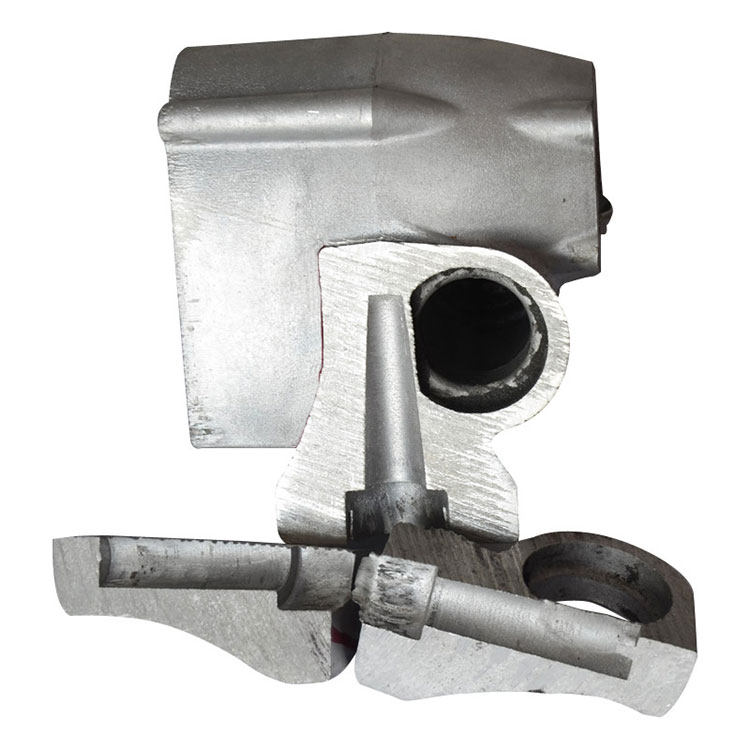
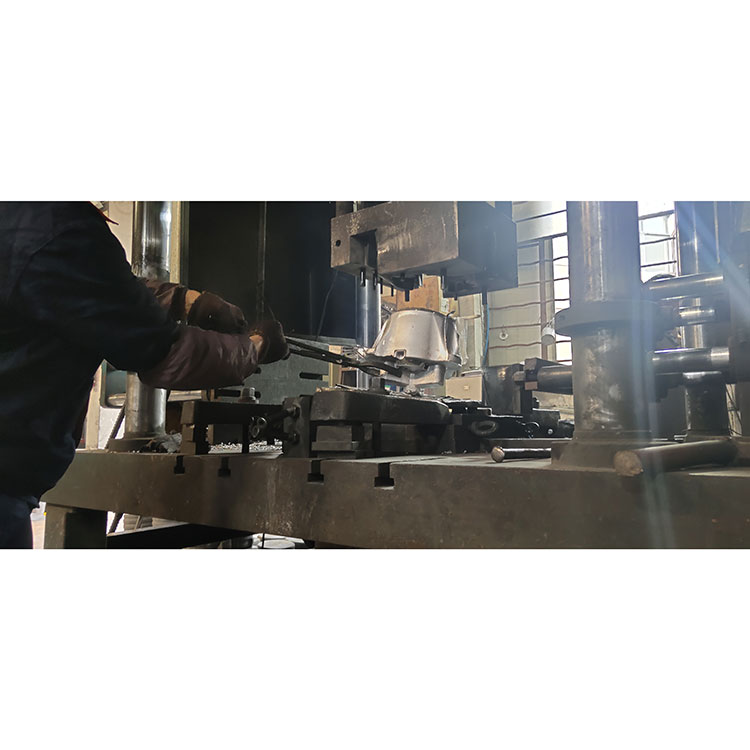
అనుభవజ్ఞుడైన అల్యూమినియం కాస్టింగ్ తయారీదారుగా,Xuxingఅందిస్తుందితక్కువ పీడన డై కాస్టింగ్నియంత్రిత మెటల్ ఫిల్లింగ్, స్థిరమైన నాణ్యత మరియు నమ్మకమైన మెకానికల్ పనితీరు అవసరమయ్యే పారిశ్రామిక అనువర్తనాల కోసం పరిష్కారాలు. ఈ ప్రక్రియను అర్థం చేసుకోవడం ఇంజనీర్లు మరియు కొనుగోలు బృందాలు డిమాండ్ చేసే భాగాల కోసం సరైన తయారీ పద్ధతిని ఎంచుకోవడానికి సహాయపడుతుంది.
అల్ప పీడన డై కాస్టింగ్ అనేది ఒక లోహ నిర్మాణ ప్రక్రియ, ఇది మూసివున్న హోల్డింగ్ ఫర్నేస్ నుండి కరిగిన అల్యూమినియం మిశ్రమాన్ని శాశ్వత అచ్చులోకి నెట్టడానికి నియంత్రిత వాయువు పీడనాన్ని ఉపయోగిస్తుంది. గ్రావిటీ కాస్టింగ్ కాకుండా, ఈ పద్దతి నియంత్రిత బాటమ్-అప్ ఫిల్లింగ్ మరియు పటిష్టత సమయంలో నిరంతర ఒత్తిడి ఫీడింగ్ను అనుమతిస్తుంది. ఈ లక్షణాలు అల్లకల్లోలాన్ని తగ్గించడానికి, కొన్ని కాస్టింగ్ లోపాలను తగ్గించడానికి, మెటీరియల్ వినియోగాన్ని మెరుగుపరచడానికి మరియు స్థిరమైన యాంత్రిక లక్షణాలతో భాగాల ఉత్పత్తికి మద్దతునిస్తాయి. సాధారణ అనువర్తనాల్లో ఆటోమోటివ్ వీల్స్, సిలిండర్ హెడ్లు, ఇంజిన్ భాగాలు, ఇంపెల్లర్లు మరియు పారిశ్రామిక భాగాలు ఉన్నాయి. ఈ గైడ్ ప్రక్రియ ఎలా పని చేస్తుందో, దాని ప్రయోజనాలు మరియు పరిమితులు, మెటీరియల్ ఎంపిక, నాణ్యత నియంత్రణ మరియు కాస్టింగ్ సరఫరాదారుని ఎన్నుకునేటప్పుడు కొనుగోలుదారులు పరిగణించవలసిన అంశాలను వివరిస్తుంది.

1. అల్ప పీడన డై కాస్టింగ్ అంటే ఏమిటి?
2. తయారీ ప్రక్రియ ఎలా పని చేస్తుంది?
4. ఏ పరిశ్రమలు తక్కువ పీడన డై కాస్టింగ్ని ఉపయోగిస్తాయి?
6. ఇది ఇతర కాస్టింగ్ పద్ధతులతో ఎలా పోల్చబడుతుంది?
7. కాస్టింగ్ నాణ్యతను ఏది నిర్ణయిస్తుంది?
8. మీరు కాస్టింగ్ సరఫరాదారుని ఎలా ఎంచుకోవాలి?
లో ప్రెజర్ డై కాస్టింగ్, సాధారణంగా LPDC అని సంక్షిప్తీకరించబడుతుంది, ఇది ఒక శాశ్వత అచ్చు కాస్టింగ్ టెక్నిక్, దీనిలో సాపేక్షంగా తక్కువ వాయువు పీడనం లోహాన్ని రైసర్ ట్యూబ్ ద్వారా పైకి మరియు అచ్చు కుహరంలోకి కరిగిస్తుంది. లోహం నియంత్రిత పద్ధతిలో కుహరాన్ని నింపుతుంది మరియు ఘనీభవనం జరుగుతున్నప్పుడు ఒత్తిడిలో ఉంటుంది.
అల్యూమినియం మిశ్రమాలు ఈ ప్రక్రియలో విస్తృతంగా ఉపయోగించబడుతున్నాయి ఎందుకంటే అవి తక్కువ బరువు, తుప్పు నిరోధకత, ఉష్ణ వాహకత మరియు యాంత్రిక బలం యొక్క ఉపయోగకరమైన కలయికను అందిస్తాయి. నిర్మాణ సమగ్రత మరియు పునరావృత ఉత్పత్తి నాణ్యత అవసరమయ్యే భాగాలకు ఈ ప్రక్రియ ప్రత్యేకంగా సరిపోతుంది.
కరిగిన లోహాన్ని అచ్చులోకి తరలించడానికి ప్రధానంగా గురుత్వాకర్షణపై ఆధారపడే సాంప్రదాయిక గురుత్వాకర్షణ కాస్టింగ్ కాకుండా, LPDC నింపే ప్రక్రియపై క్రియాశీల నియంత్రణను అందిస్తుంది. అధిక పీడన డై కాస్టింగ్తో పోలిస్తే, ఇది సాధారణంగా నెమ్మదిగా నింపే వేగం మరియు తక్కువ ఇంజెక్షన్ ఒత్తిడిని ఉపయోగిస్తుంది.
Xuxing యొక్క తక్కువ పీడన డై కాస్టింగ్ సమాచారం ప్రకారం, సౌండ్ అల్యూమినియం కాస్టింగ్లను పొందేందుకు మెటల్ ఉష్ణోగ్రత, అచ్చు ఉష్ణోగ్రత, నింపే వేగం మరియు ఒత్తిడిని పట్టుకునే సమయాన్ని నియంత్రించడం చాలా అవసరం.
అల్ప పీడన డై కాస్టింగ్ ప్రక్రియ అనేక సమన్వయ దశలను కలిగి ఉంటుంది. ప్రతి దశ తుది భాగం యొక్క సాంద్రత, డైమెన్షనల్ ఖచ్చితత్వం, ఉపరితల స్థితి మరియు యాంత్రిక లక్షణాలను ప్రభావితం చేస్తుంది.
అల్యూమినియం మిశ్రమం కరిగించి తగిన ఉష్ణోగ్రతకు తీసుకురాబడుతుంది. ఆక్సైడ్ చేరికలు, హైడ్రోజన్-సంబంధిత సచ్ఛిద్రత మరియు అకాల ఘనీభవన ప్రమాదాన్ని తగ్గించడానికి ఆపరేటర్లు కరిగే శుభ్రత మరియు ఉష్ణోగ్రతను తప్పనిసరిగా నిర్వహించాలి.
కరిగిన లోహం డై క్రింద మూసివున్న కొలిమిలో ఉంచబడుతుంది. నియంత్రిత వాయువు పీడనం, సాధారణంగా సంపీడన వాయువు లేదా తగిన జడ వాయువు వ్యవస్థ ద్వారా సరఫరా చేయబడుతుంది, లోహాన్ని ఒక రైసర్ ట్యూబ్ ద్వారా అచ్చు కుహరంలోకి పైకి నెట్టివేస్తుంది.
బాటమ్-అప్ ఫిల్లింగ్ అనియంత్రిత పోయడంతో సంబంధం ఉన్న గందరగోళాన్ని తగ్గించడంలో సహాయపడుతుంది. అసలు పీడన ప్రొఫైల్ మిశ్రమం, అచ్చు జ్యామితి, ఎత్తే ఎత్తు మరియు భాగాల అవసరాలపై ఆధారపడి ఉంటుంది.
అచ్చు కుహరం నిండిన తర్వాత, ద్రవ లోహాన్ని ఇప్పటికీ పటిష్టం చేస్తున్న ప్రాంతాలకు అందించడానికి ఒత్తిడి నిర్వహించబడుతుంది. సరైన పీడన సమయం దిశాత్మక పటిష్టతకు మద్దతు ఇస్తుంది మరియు సంకోచం-సంబంధిత లోపాలను తగ్గిస్తుంది.
కాస్టింగ్ తగినంతగా ఘనీభవించిన తర్వాత, ఒత్తిడి విడుదల చేయబడుతుంది మరియు అచ్చు తెరవబడుతుంది. భాగం తీసివేయబడుతుంది మరియు ఏదైనా అవసరమైన ట్రిమ్మింగ్, హీట్ ట్రీట్మెంట్, మ్యాచింగ్ లేదా ఉపరితల పూర్తి చేయడం జరుగుతుంది.
భాగం యొక్క పనితీరు మరియు డ్రాయింగ్ అవసరాలకు అనుగుణంగా తనిఖీ పద్ధతులు ఎంపిక చేయబడతాయి. డైమెన్షనల్ కొలత, దృశ్య తనిఖీ, మెకానికల్ టెస్టింగ్ మరియు రేడియోగ్రాఫిక్ పరీక్ష సముచితమైనప్పుడు ఉపయోగించవచ్చు.
LPDC దాని లోహ ప్రవాహ నియంత్రణ, కాస్టింగ్ సమగ్రత మరియు ఉత్పత్తి సామర్థ్యం యొక్క బ్యాలెన్స్ కోసం విలువైనది. దీని ప్రధాన ప్రయోజనాలు క్రింది వాటిని కలిగి ఉంటాయి.
ఈ ప్రయోజనాలు ఆటోమేటిక్ కాదు. అవసరమైన ఫలితాలను సాధించడానికి మిశ్రమం శుభ్రత, అచ్చు రూపకల్పన, ఉష్ణోగ్రత నిర్వహణ, శీతలీకరణ పరిస్థితులు మరియు ప్రక్రియ పర్యవేక్షణ అన్నీ తప్పనిసరిగా నియంత్రించబడాలి.
అల్యూమినియం కాంపోనెంట్ల కోసం అల్పపీడన డై కాస్టింగ్ విస్తృతంగా ఉపయోగించబడుతుంది, ఇక్కడ బలం, డైమెన్షనల్ స్థిరత్వం మరియు విశ్వసనీయ అంతర్గత నాణ్యత ముఖ్యమైనవి.
సాధారణ అనువర్తనాల్లో అల్యూమినియం చక్రాలు, సిలిండర్ హెడ్లు, ఇంజిన్ భాగాలు, సస్పెన్షన్ భాగాలు మరియు ఎంచుకున్న నిర్మాణ భాగాలు ఉన్నాయి. ఈ భాగాలకు తగ్గిన బరువు, అలసట నిరోధకత మరియు పునరావృత లోడింగ్లో ఆధారపడదగిన పనితీరు కలయిక అవసరం కావచ్చు.
పారిశ్రామిక పరికరాల తయారీదారులు కాస్ట్ అల్యూమినియం హౌసింగ్లు, ఇంపెల్లర్లు మరియు నియంత్రిత ఫిల్లింగ్ మరియు సమీప-నికర-ఆకార ఉత్పత్తి నుండి ప్రయోజనం పొందే ఇతర భాగాలను ఉపయోగిస్తారు. డిజైన్పై ఆధారపడి, కాస్టింగ్ పూర్తిగా సాలిడ్ స్టాక్ నుండి కొంత భాగాన్ని తయారు చేయడంతో పోలిస్తే అవసరమైన మ్యాచింగ్ను తగ్గిస్తుంది.
పంప్ భాగాలు, ఇంపెల్లర్లు మరియు సంబంధిత భాగాలు వాటి జ్యామితి మరియు మిశ్రమం అవసరాలు అనుకూలంగా ఉన్నప్పుడు ప్రక్రియ నుండి ప్రయోజనం పొందవచ్చు. ద్రవాలు లేదా ఆపరేటింగ్ ఒత్తిడికి గురైన భాగాలకు అదనపు మ్యాచింగ్ మరియు ఒత్తిడి లేదా లీక్ టెస్టింగ్ అవసరం కావచ్చు.
అంతర్గత మార్గాలతో కూడిన కాంప్లెక్స్ కాస్టింగ్లను తగిన ఇసుక కోర్లు లేదా ఇతర కోర్ సిస్టమ్లను ఉపయోగించి ఉత్పత్తి చేయవచ్చు. ఈ లక్షణాలు ఇంజనీర్లను మ్యాచింగ్ ద్వారా తయారు చేయడం కష్టతరమైన లేదా ఖరీదైన జ్యామితిని రూపొందించడానికి అనుమతిస్తాయి.
అల్యూమినియం మిశ్రమాలు LPDC కోసం ఉపయోగించే అత్యంత సాధారణ పదార్థాలలో ఒకటి. తగిన గ్రేడ్ భాగం యొక్క శక్తి అవసరాలు, డక్టిలిటీ, తుప్పు నిరోధకత, వేడి చికిత్స అవసరాలు మరియు నిర్వహణ వాతావరణంపై ఆధారపడి ఉంటుంది.
| మెటీరియల్ లేదా మిశ్రమం | విలక్షణమైన లక్షణాలు | సంభావ్య అప్లికేషన్లు |
|---|---|---|
| A356 అల్యూమినియం మిశ్రమం | మంచి తారాగణం, తుప్పు నిరోధకత మరియు వేడి చికిత్సకు సంభావ్యత | ఆటోమోటివ్ చక్రాలు, నిర్మాణ భాగాలు మరియు ఎంచుకున్న యంత్ర భాగాలు |
| Al-Si-Mg అల్యూమినియం మిశ్రమాలు | బలం, తారాగణం మరియు వేడి చికిత్స ప్రతిస్పందన యొక్క ఉపయోగకరమైన కలయిక | మెకానికల్ పనితీరు అవసరమయ్యే ఇంజనీరింగ్ భాగాలు |
| ఇతర తగిన అల్యూమినియం మిశ్రమాలు | కూర్పు మరియు ప్రాసెసింగ్ పరిస్థితుల ప్రకారం లక్షణాలు మారుతూ ఉంటాయి | నిర్దిష్ట సేవా అవసరాల కోసం రూపొందించిన అనుకూల కాస్టింగ్లు |
బలం మరియు డక్టిలిటీ యొక్క సమతుల్యత అవసరమయ్యే అనువర్తనాల కోసం A356 తరచుగా పరిగణించబడుతుంది. అయితే, మిశ్రమం హోదా మాత్రమే తుది లక్షణాలకు హామీ ఇవ్వదు. రసాయన కూర్పు, కాస్టింగ్ పరిస్థితులు, వేడి చికిత్స మరియు తనిఖీ ఫలితాలు పనితీరును ప్రభావితం చేస్తాయి.
ఉత్పత్తికి ముందు, కొనుగోలుదారులు ఖచ్చితమైన అల్లాయ్ స్పెసిఫికేషన్, వర్తించే మెటీరియల్ ప్రమాణాలు, అవసరమైన మెకానికల్ లక్షణాలు మరియు తయారీదారుతో ఏదైనా పోస్ట్-కాస్టింగ్ చికిత్సను నిర్ధారించాలి.
విభిన్న కాస్టింగ్ సాంకేతికతలు వేర్వేరు ఉత్పత్తి లక్ష్యాలను అందిస్తాయి. ఉత్తమ ఎంపిక కాంపోనెంట్ జ్యామితి, వార్షిక డిమాండ్, మెటీరియల్ అవసరాలు, సాధన పెట్టుబడి మరియు ఆమోదయోగ్యమైన లోపం స్థాయిలపై ఆధారపడి ఉంటుంది.
| పోలిక కారకం | తక్కువ పీడన డై కాస్టింగ్ | అధిక పీడన డై కాస్టింగ్ | గ్రావిటీ డై కాస్టింగ్ |
|---|---|---|---|
| మెటల్ ఫిల్లింగ్ | దిగువ నుండి నియంత్రిత ఒత్తిడి | అధిక పీడనం కింద హై-స్పీడ్ ఇంజెక్షన్ | ప్రధానంగా గురుత్వాకర్షణ ద్వారా నడపబడుతుంది |
| సాధారణ బలాలు | నియంత్రిత ఫిల్లింగ్ మరియు సౌండ్ స్ట్రక్చరల్ కాస్టింగ్ల సంభావ్యత | అధిక ఉత్పత్తి వేగం మరియు సంక్లిష్టమైన సన్నని గోడల ఆకారాలు | సాపేక్షంగా సులభమైన ప్రక్రియ మరియు సాధనాల అమరిక |
| ఉత్పత్తి వేగం | సాధారణంగా మధ్యస్థం నుండి నెమ్మదిగా ఉంటుంది | సాధారణంగా వేగంగా | సాధారణంగా మితమైన |
| మెటీరియల్ వినియోగం | తరచుగా అనుకూలమైనది, అచ్చు రూపకల్పనపై ఆధారపడి ఉంటుంది | రన్నర్ డిజైన్ మరియు రీసైక్లింగ్ పద్ధతులపై ఆధారపడి ఉంటుంది | గేటింగ్ మరియు ఫీడింగ్ డిజైన్పై ఆధారపడి ఉంటుంది |
| వేడి చికిత్స | తగిన మిశ్రమాలు మరియు ధ్వని కాస్టింగ్లకు అవకాశం ఉంది | కొన్ని అప్లికేషన్ల కోసం సచ్ఛిద్రత మరియు ప్రక్రియ పరిస్థితుల ద్వారా పరిమితం చేయబడింది | తగిన మిశ్రమాలు మరియు కాస్టింగ్ నాణ్యతకు అవకాశం ఉంది |
| సాధారణ అప్లికేషన్లు | చక్రాలు మరియు నిర్మాణ అల్యూమినియం భాగాలు | గృహాలు, బ్రాకెట్లు మరియు అధిక-వాల్యూమ్ భాగాలు | సాధారణ అల్యూమినియం భాగాలు మరియు పారిశ్రామిక భాగాలు |
ప్రతి ప్రత్యామ్నాయం కంటే LPDC స్వయంచాలకంగా ఉన్నతమైనది కాదు. వేగవంతమైన ఉత్పత్తి మరియు సన్నని గోడలు ప్రాధాన్యతలుగా ఉన్నప్పుడు అధిక పీడన డై కాస్టింగ్ ఉత్తమం. గ్రావిటీ డై కాస్టింగ్ అనువైన భాగాల కోసం సరళమైన మార్గాన్ని అందించవచ్చు. ఇంజనీర్లు ఒక పరామితి ఆధారంగా ప్రక్రియను ఎంచుకోవడం కంటే పూర్తి తయారీ అవసరాలను సరిపోల్చాలి.
తదుపరి మూల్యాంకనం కోసం, Xuxing యొక్క అల్యూమినియం కాస్టింగ్ తయారీ వనరులను చూడండి మరియు ఉద్దేశించిన అప్లికేషన్ కోసం శాశ్వత అచ్చు కాస్టింగ్ పరిష్కారాల అనుకూలతను సమీక్షించండి.
విశ్వసనీయమైన అల్ప పీడన డై కాస్టింగ్ అనేది మెటీరియల్ లక్షణాలు, టూలింగ్ డిజైన్, థర్మల్ మేనేజ్మెంట్ మరియు ఉత్పత్తి నియంత్రణల పరస్పర చర్యపై ఆధారపడి ఉంటుంది. అనేక అంశాలు ప్రత్యేక శ్రద్ధ అవసరం.
క్లిష్టమైన భాగాల కోసం, నాణ్యత ప్రణాళికలో డైమెన్షనల్ రిపోర్ట్లు, కాఠిన్యం లేదా తన్యత పరీక్ష, మెటాలోగ్రాఫిక్ పరీక్ష మరియు ఎక్స్-రే తనిఖీ ఉండవచ్చు. ప్రతి భాగానికి ప్రతి పరీక్ష అవసరం లేదు; తనిఖీ ప్రణాళిక డ్రాయింగ్, సేవా పరిస్థితులు మరియు కస్టమర్ స్పెసిఫికేషన్లను ప్రతిబింబించాలి.
సరఫరాదారుని ఎంచుకోవడంలో ప్రారంభ కొటేషన్ను పోల్చడం కంటే ఎక్కువ ఉంటుంది. తయారీదారు అవసరమైన సాంకేతిక మరియు వాణిజ్య నిర్దేశాలకు అనుగుణంగా ఉండే భాగాలను స్థిరంగా ఉత్పత్తి చేయగలరో లేదో కొనుగోలుదారులు ధృవీకరించాలి.
Xuxing, Ningbo Yinzhou Xuxing Machinery Co., Ltd. అని కూడా పిలుస్తారు, అల్యూమినియం అల్లాయ్ లో ప్రెజర్ డై కాస్టింగ్, గ్రావిటీ డై కాస్టింగ్, హై ప్రెజర్ డై కాస్టింగ్ మరియు జింక్ అల్లాయ్ కాస్టింగ్లో దాని తయారీ సామర్థ్యాలను వివరిస్తుంది. కంపెనీ 17 సంవత్సరాల కంటే ఎక్కువ తయారీ అనుభవం మరియు రోజుకు 500 భాగాలకు మించి ఉత్పత్తి సామర్థ్యాన్ని నివేదిస్తుంది. కొనుగోలుదారులు కంపెనీతో నేరుగా ప్రస్తుత సామర్థ్యం, సాంకేతిక పరిధి మరియు ప్రాజెక్ట్-నిర్దిష్ట అవసరాలను నిర్ధారించాలి.
ఖచ్చితమైన కొటేషన్ను సిద్ధం చేయడానికి, 2D డ్రాయింగ్లు లేదా 3D మోడల్లు, అల్లాయ్ అవసరాలు, వార్షిక డిమాండ్, టాలరెన్స్ స్పెసిఫికేషన్లు, ఉపరితల ముగింపు అంచనాలు మరియు ఏదైనా టెస్టింగ్ లేదా సర్టిఫికేషన్ అవసరాలతో సరఫరాదారుని అందించండి.
నియంత్రిత వాయువు పీడనం కింద కరిగిన మిశ్రమంతో శాశ్వత అచ్చును పూరించడం ద్వారా లోహ భాగాలను ఉత్పత్తి చేయడం ప్రధాన ఉద్దేశ్యం. ఈ పద్ధతి ఫిల్లింగ్ స్థిరత్వాన్ని మెరుగుపరుస్తుంది, కొన్ని కాస్టింగ్ లోపాలను తగ్గిస్తుంది మరియు స్థిరమైన యాంత్రిక లక్షణాలతో అల్యూమినియం భాగాల ఉత్పత్తికి మద్దతు ఇస్తుంది.
అవును. అల్యూమినియం చక్రాలను తయారు చేయడానికి తక్కువ పీడన డై కాస్టింగ్ విస్తృతంగా ఉపయోగించబడుతుంది ఎందుకంటే నియంత్రిత ఫిల్లింగ్ మరియు ప్రెజర్ ఫీడింగ్ మంచి నిర్మాణ సమగ్రత మరియు అలసట పనితీరుకు మద్దతు ఇస్తుంది. తుది అనుకూలత మిశ్రమం, చక్రాల రూపకల్పన, వేడి చికిత్స మరియు ధ్రువీకరణ పరీక్షపై ఆధారపడి ఉంటుంది.
తక్కువ పీడన డై కాస్టింగ్ కరిగిన లోహాన్ని సాధారణంగా దిగువ నుండి అచ్చులోకి తరలించడానికి సాపేక్షంగా తక్కువ వాయువు పీడనాన్ని ఉపయోగిస్తుంది. అధిక పీడన డై కాస్టింగ్ చాలా ఎక్కువ పీడనం వద్ద లోహాన్ని వేగంగా ఇంజెక్ట్ చేస్తుంది. LPDC తరచుగా నిర్మాణ సమగ్రత మరియు వేడి-చికిత్స చేయదగిన మిశ్రమాల కోసం ఎంపిక చేయబడుతుంది, అయితే HPDC తరచుగా అధిక ఉత్పత్తి రేట్లు మరియు సంక్లిష్టమైన సన్నని గోడల భాగాల కోసం ఎంపిక చేయబడుతుంది.
అవును, ఎంపిక చేసిన అల్యూమినియం మిశ్రమాలు T6 చికిత్సతో సహా వేడి చికిత్సకు లోనవుతాయి, కాస్టింగ్ నాణ్యత మరియు మిశ్రమం కూర్పు అనుకూలంగా ఉంటే. తయారీదారు ప్రాజెక్ట్ స్పెసిఫికేషన్లకు వ్యతిరేకంగా ప్రక్రియ, చికిత్స పారామితులు మరియు తుది మెకానికల్ లక్షణాలను ధృవీకరించాలి.
ప్రధాన వ్యయ కారకాలలో భాగం పరిమాణం మరియు సంక్లిష్టత, మిశ్రమం ఎంపిక, సాధన రూపకల్పన, వార్షిక ఆర్డర్ పరిమాణం, ఉత్పత్తి చక్రం సమయం, మ్యాచింగ్, హీట్ ట్రీట్మెంట్, తనిఖీ మరియు పూర్తి అవసరాలు ఉన్నాయి. పూర్తి సాంకేతిక వివరణలను అందించడం సరఫరాదారులకు మరింత విశ్వసనీయమైన కొటేషన్ను సిద్ధం చేయడంలో సహాయపడుతుంది.
కాంపోనెంట్ డ్రాయింగ్ లేదా 3D మోడల్, మెటీరియల్ గ్రేడ్, అంచనా వేసిన వార్షిక వాల్యూమ్, క్లిష్టమైన కొలతలు, ఉపరితల అవసరాలు, వేడి చికిత్స అవసరాలు మరియు తనిఖీ ప్రమాణాలను అందించండి. భాగం భద్రత-క్లిష్టంగా ఉంటే లేదా ఒత్తిడి లేదా అలసట లోడింగ్ను తట్టుకోవలసి వస్తే, సంబంధిత పనితీరు అవసరాలను స్పష్టంగా పేర్కొనండి.
తక్కువ ప్రెజర్ డై కాస్టింగ్ తయారీదారులకు నియంత్రిత మెటల్ ఫిల్లింగ్, మంచి మెటీరియల్ వినియోగం మరియు నమ్మదగిన మెకానికల్ పనితీరుతో అల్యూమినియం భాగాలను ఉత్పత్తి చేయడానికి ఆచరణాత్మక మార్గాన్ని అందిస్తుంది. దీని ప్రభావం సరైన మిశ్రమాన్ని ఎంచుకోవడం, అచ్చు మరియు పీడన ప్రొఫైల్ను ఆప్టిమైజ్ చేయడం, ఘనీభవనాన్ని నియంత్రించడం మరియు తగిన తనిఖీ పద్ధతులను వర్తింపజేయడంపై ఆధారపడి ఉంటుంది. ఆటోమోటివ్, ఇండస్ట్రియల్ మెషినరీ మరియు ఇతర డిమాండ్ ఉన్న అప్లికేషన్ల కోసం, స్థిరమైన నాణ్యత మరియు పోటీ ఉత్పత్తి ఖర్చులను సాధించడానికి మొత్తం తయారీ ప్రక్రియను మూల్యాంకనం చేయడం చాలా అవసరం.
మీరు అనుకూలీకరించిన అల్యూమినియం కాస్టింగ్లను సోర్సింగ్ చేస్తుంటే లేదా కొత్త ప్రాజెక్ట్ కోసం కాస్టింగ్ ప్రాసెస్లను పోల్చి ఉంటే, తగిన తయారీ ఎంపికలను అన్వేషించడంలో Xuxing మీకు సహాయం చేస్తుంది. తదుపరి దశలను చర్చించడానికి మీ డ్రాయింగ్లు, మెటీరియల్ అవసరాలు, లక్ష్య పరిమాణాలు మరియు నాణ్యత స్పెసిఫికేషన్లను భాగస్వామ్యం చేయండి.మమ్మల్ని సంప్రదించండికొటేషన్ను అభ్యర్థించడానికి మరియు మీ అప్లికేషన్కు అనుగుణంగా అల్పపీడన డై కాస్టింగ్ పరిష్కారాల గురించి మరింత తెలుసుకోవడానికి ఈరోజు.